Technologia wykonywania otworów o dużych średnicach – jak zoptymalizować pracę za pomocą narzędzi trepanacyjnych?
Współczesny sektor obróbki skrawaniem, budownictwa konstrukcyjnego oraz ciężkiego przemysłu maszynowego stawia przed wykonawcami zadania wymagające maksymalnego skrócenia czasu pracy przy jednoczesnym zachowaniu bezkompromisowej precyzji wymiarowej. Jedną z najbardziej czaso- i energochłonnych operacji warsztatowych jest wykonywanie otworów o dużych średnicach w grubych elementach stalowych, szynach czy profilach konstrukcyjnych. Tradycyjne podejście polegające na wieloetapowym rozwiercaniu otworów za pomocą klasycznych wierteł krętych generuje ogromne koszty, wymaga maszyn o potężnej mocy oraz wiąże się z koniecznością ciągłej wymiany stępionych narzędzi. Ponadto proces ten wymaga usunięcia całego materiału znajdującego się w objętości otworu, co zamienia cenną stal w bezużyteczne, trudne do zagospodarowania wióry. W odpowiedzi na te wyzwania inżynieria narzędziowa rozwinęła technologię wiercenia rdzeniowego. Narzędziem, które zrewolucjonizowało ten obszar i stało się nieodzownym elementem wyposażenia nowoczesnych warsztatów, jest profesjonalne wiertło rurowe do metalu. Kompleksową ofertę tych wydajnych i trwałych systemów skrawających, wyposażonych w uniwersalne systemy mocowania, dostarcza platforma dystrybucyjna E-Darmet.
Wdrożenie technologii wiercenia trepanacyjnego to dla każdego przedsiębiorstwa istotny krok w kierunku redukcji kosztów operacyjnych. Pozwala ono na pełne wykorzystanie możliwości nowoczesnych wiertarek magnetycznych oraz stacjonarnych maszyn słupowych, gwarantując wykonanie idealnie gładkich otworów bez potrzeby ich uciążliwego gratowania i dodatkowej obróbki wykończeniowej.
Mechanika skrawania obwodowego a przewaga nad wiertłami krętymi
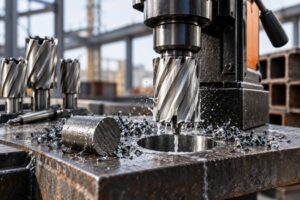
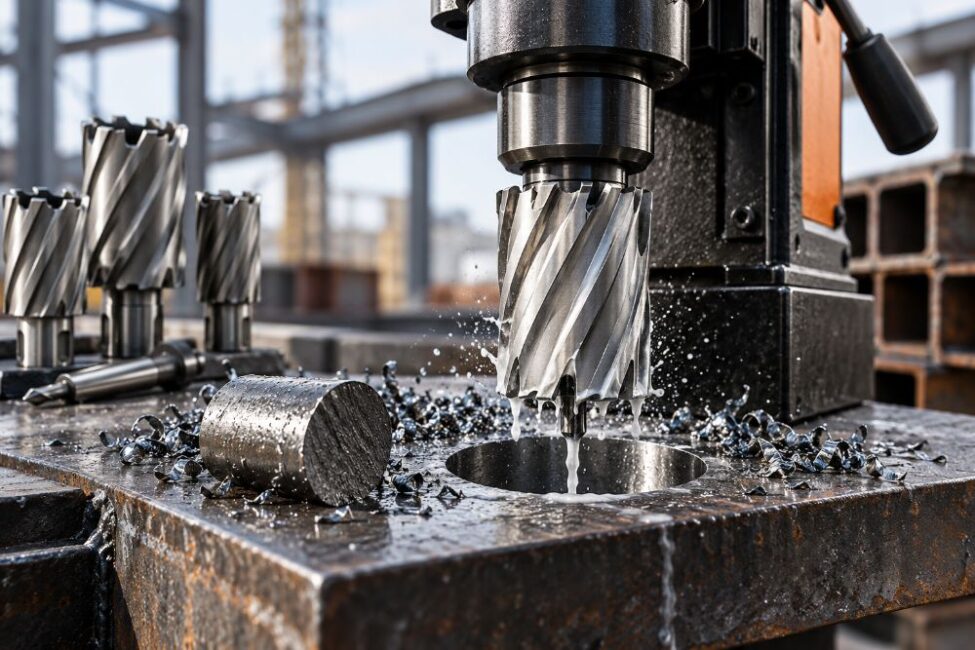
Niezwykła efektywność, jaką wykazuje zaawansowane wiertło koronowe, wynika bezpośrednio z unikalnej fizyki jego pracy. W przeciwieństwie do tradycyjnego wiertła krętego, które skrawa materiał całą swoją powierzchnią czołową, narzędzie rdzeniowe usuwa jedynie wąski pasek materiału po obwodzie planowanego otworu. Środek obrabianego detalu pozostaje nienaruszony w postaci litego rdzenia stalowego, który po zakończeniu cyklu wiercenia jest automatycznie wypychany z wnętrza narzędzia.
Taka specyfika pracy niesie ze sobą szereg kluczowych korzyści inżynieryjnych:
- Drastyczne zmniejszenie zapotrzebowania na moc: Ponieważ narzędzie skrawa zaledwie ułamek objętości otworu, opory skrawania są nieporównywalnie mniejsze. Umożliwia to wykonywanie otworów o znacznych średnicach przy użyciu lżejszych, przenośnych wiertarek magnetycznych bezpośrednio na placu budowy.
- Wielokrotnie wyższa prędkość pracy: Ograniczenie ilości usuwanego materiału pozwala na kilkukrotne skrócenie czasu potrzebnego na wykonanie pojedynczego otworu w porównaniu do metod tradycyjnych.
- Doskonała jakość wykończenia powierzchni: Geometria ostrzy wielostopniowych sprawia, że krawędzie otworu są idealnie równe, pozbawione zadziorów i idealnie okrągłe, co eliminuje konieczność dalszego rozwiercania czy kalibrowania.
- Brak konieczności centrowania i nawiercania: Narzędzia te nie wykazują tendencji do bicia bocznego ani schodzenia z osi wiercenia, co pozwala na natychmiastowe rozpoczęcie pracy w wyznaczonym punkcie.
Inżynieria materiałowa i podział konstrukcyjny narzędzi rdzeniowych
Aby sprostać wymaganiom związanym z pracą w trudnych warunkach warsztatowych, współczesne narzędzia trepanacyjne produkowane są w dwóch głównych wariantach materiałowych. Pierwszą grupę stanowią narzędzia wykonane z wysokojakościowej stali szybkotnącej z dodatkiem kobaltu. Cechują się one optymalną elastycznością, co sprawia, że są wysoce odporne na pęknięcia pod wpływem drgań harmonicznych, a także dają możliwość wielokrotnego ostrzenia na specjalistycznych szlifierkach.
Drugą, bardziej zaawansowaną technologicznie grupę stanowią narzędzia z zębami z węglików spiekanych. Tego typu profesjonalne wiertło rurowe do metalu dedykowane jest do obróbki skrajnie twardych surowców, takich jak stale hartowane, stale nierdzewne i kwasoodporne czy warstwy spawalnicze. Ostrza węglikowe zachowują nienaganną twardość nawet w skrajnych temperaturach, co pozwala na znaczną intensyfikację parametrów pracy.
Rola pilota centrującego i prawidłowego chłodzenia
Właściwa eksploatacja systemów rdzeniowych wymaga zastosowania akcesoriów pomocniczych, wśród których najważniejszą rolę pełni pilot centrujący, nazywany również wypychaczem. Spełnia on potrójne zadanie w procesie technologicznym. Po pierwsze, pozwala na precyzyjne nakierowanie narzędzia na punkt środkowy otworu. Po drugie, w trakcie pracy cofa się do wnętrza uchwytu, otwierając zawór i umożliwiając grawitacyjny napływ cieczy chłodząco-smarującej bezpośrednio do wnętrza wierconego otworu. Po trzecie, po zakończeniu pracy, za pomocą sprężyny dociskowej, gwałtownie wypycha powstały rdzeń stalowy, oczyszczając narzędzie przed kolejnym cyklem.
Odpowiednie chłodzenie wewnętrzne ma kluczowe znaczenie dla żywotności narzędzia, jaką charakteryzuje się nowoczesne wiertło koronowe. Intensywne tarcie generuje duże ilości ciepła, które bez stałego dostępu chłodziwa doprowadziłoby do przegrzania struktury metalu, mikropęknięć ostrzy lub całkowitego zakleszczenia narzędzia w materiale. Stały strumień emulsji skutecznie obniża temperaturę oraz ułatwia płynne wypychanie wiórów z głębokich stref skrawania.
Podsumowanie – standaryzacja parku narzędziowego drogą do nowoczesności
Zastąpienie tradycyjnych metod rozwiercania zaawansowanymi systemami wiercenia rdzeniowego to naturalny etap rozwoju każdego nowoczesnego zakładu mechanicznego i firmy monterskiej. Optymalizacja procesów technologicznych pozwala nie tylko na radykalne skrócenie czasu realizacji zleceń, ale również znacząco zmniejsza zużycie energii elektrycznej oraz ogranicza zużycie maszyn. Zaopatrzenie przedsiębiorstwa w certyfikowane narzędzia za pośrednictwem profesjonalnych dostawców e-commerce zapewnia kadrze zarządzającej pewność stałej dostępności asortymentu oraz najwyższą powtarzalność jakościową. Postaw na sprawdzone rozwiązania inżynieryjne, które podnoszą kulturę techniczną zakładu i stanowią stabilny fundament dla dynamicznego rozwoju Twojego biznesu.